
 3.0

Т.к. коснулись этой темы, предложу обсудить применение металла в моделизме. Кто, как и что. Включая металлообработку, химические и термические работы, окраску, сборку, материалы, оборудование, инструмент, приспособления, технологические приемы и т.п. У кого что есть.
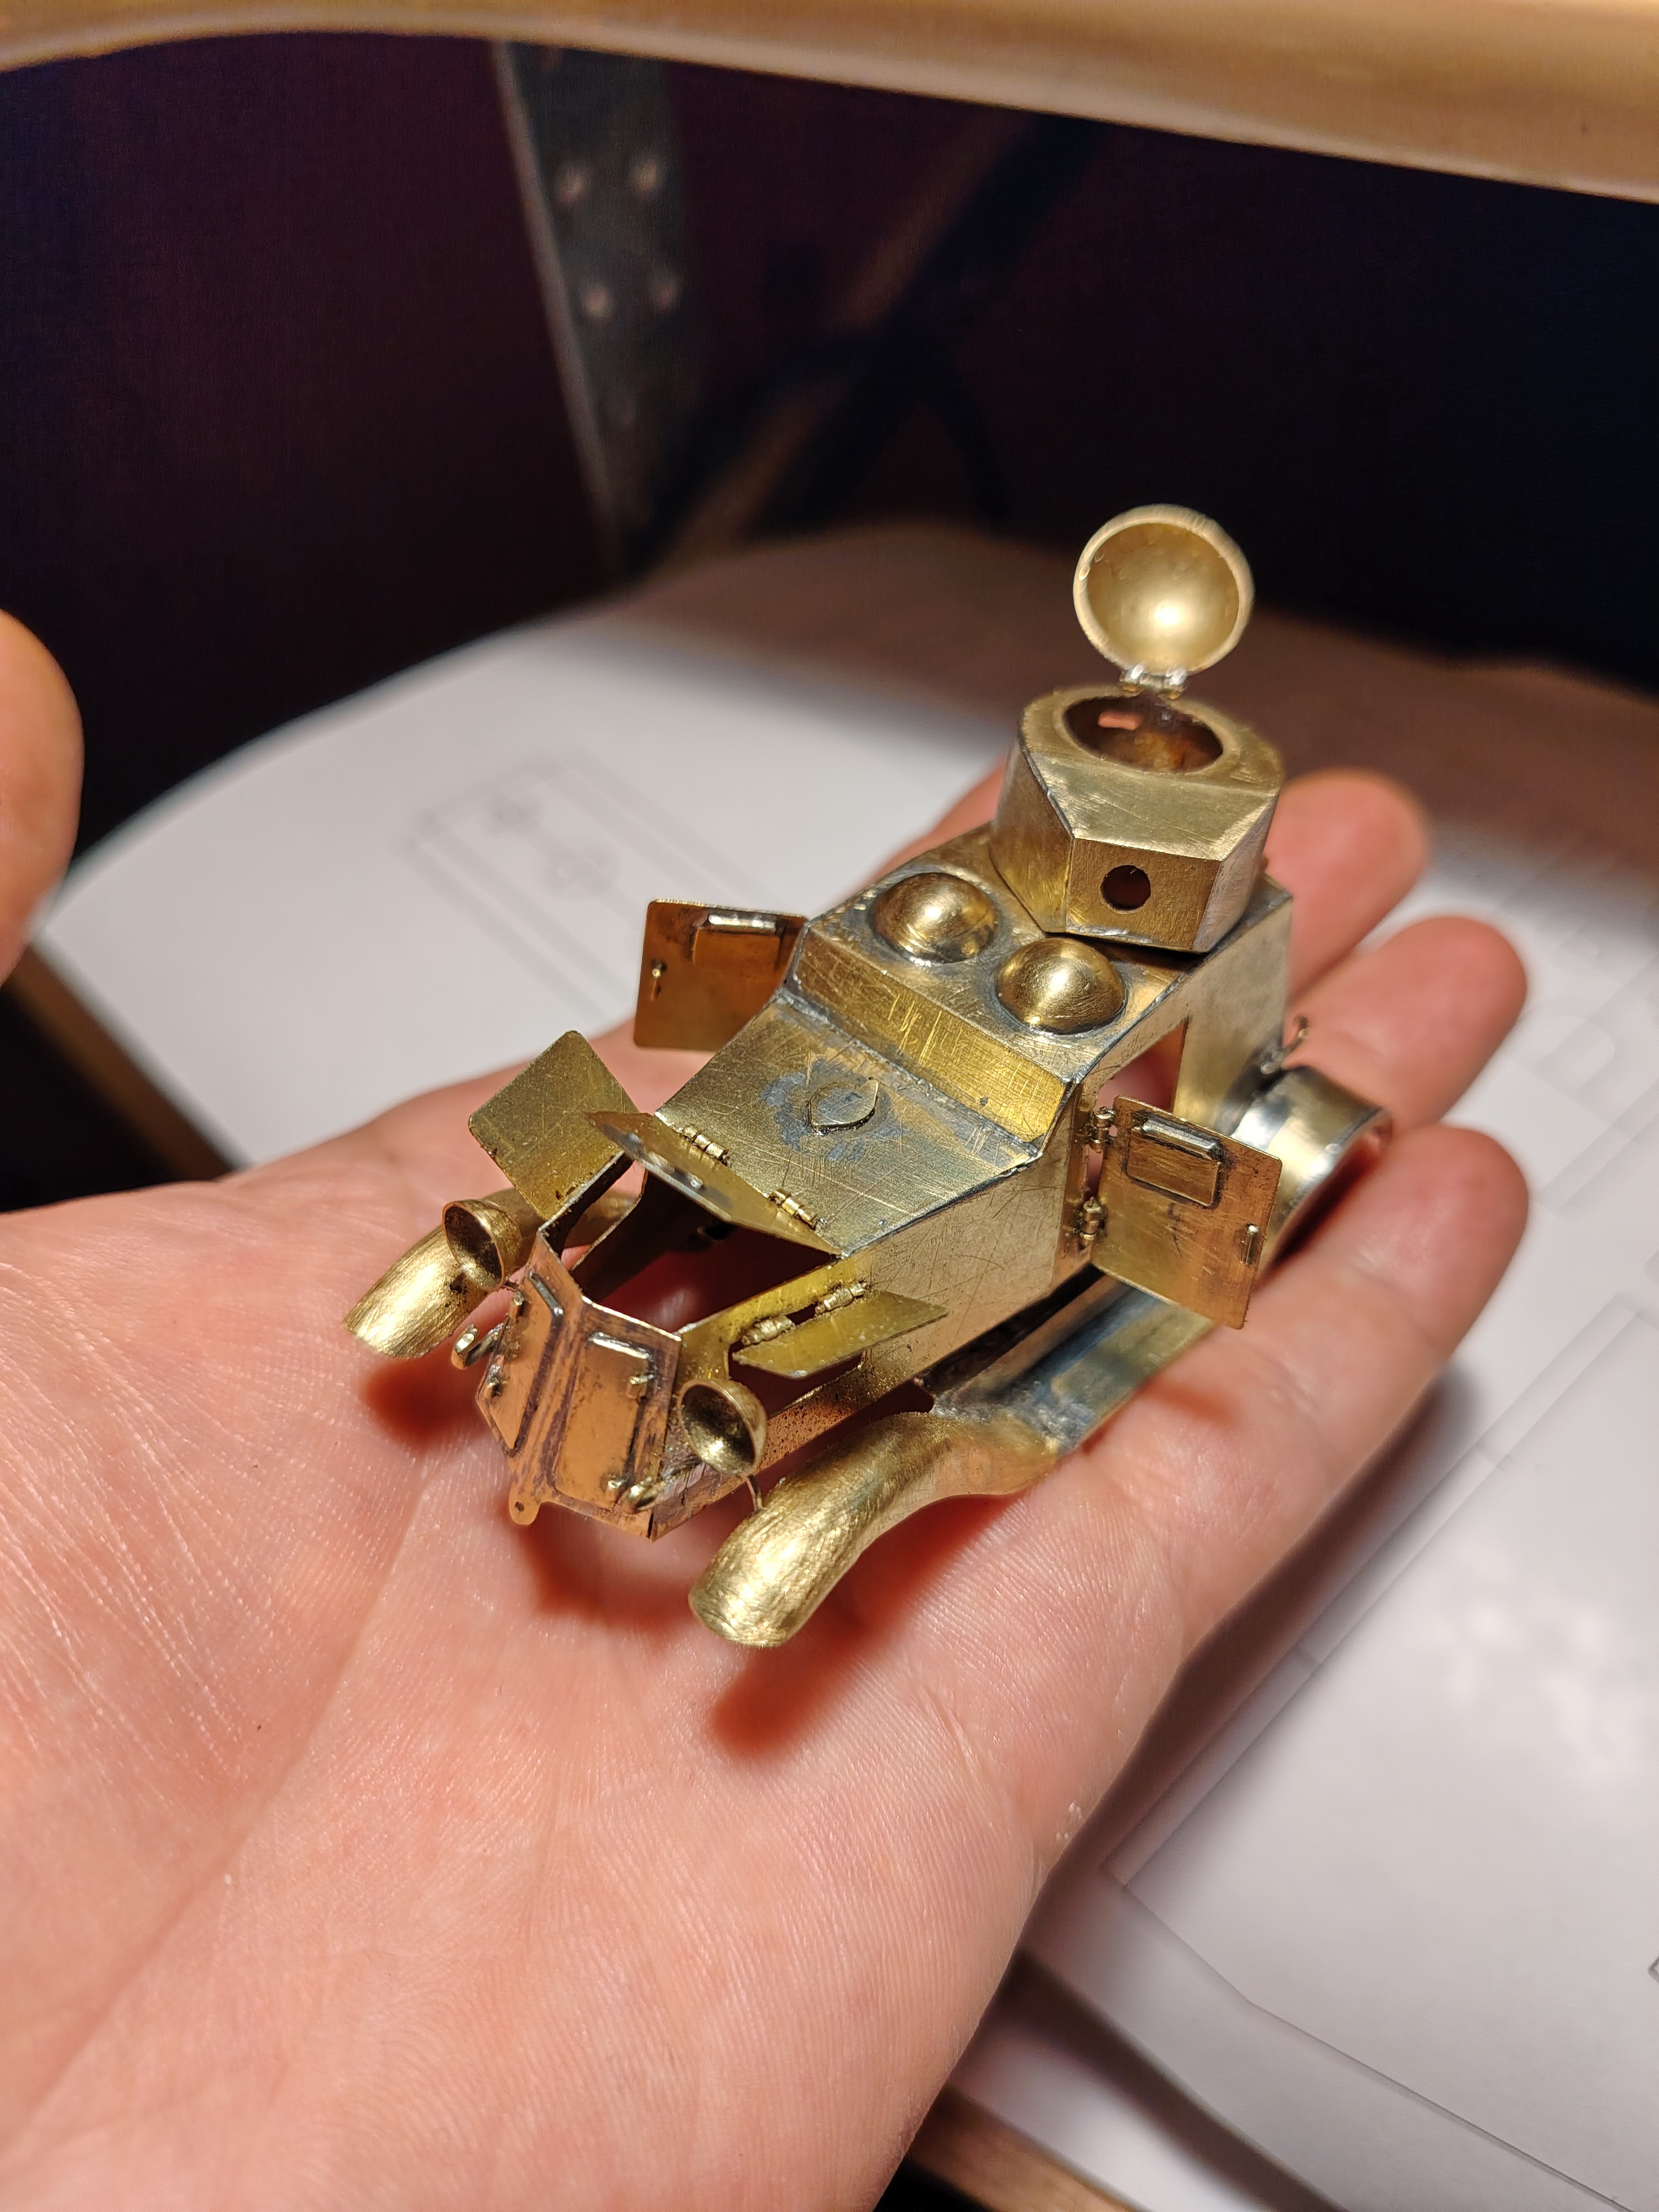
Красиво! Красить не надо. Можно лаком и на полку.
Но если глядеть на перспективу- не перспективное направление. Усилий куча, а на выходе -результат проиграет 3Д принтеру. Поэтому, тем кто освоил - респект. А тем кто не освоил- есть другие направления.
л

Интересная тема, поддержу. Я паяю с помощью активного флюса, он имеет оч хорошую текучесть, и паяльной пасты, купленной на али экспрессе. Но это не касаемо медный деталей, их не юзал еще.
Бог его ведает, что будет. Может и не перспективное. А может пригодится. Время покажет.л д написал(а):Но если глядеть на перспективу- не перспективное направление.
Это кислотные флюсы или с кислотными добавками (если кто не в курсе). Они подъедают поверхностный слой, что улучшает смачиваемость припоем, но обязательно потом надо мыть детали.Сергей Морозюк написал(а):Я паяю с помощью активного флюса, он имеет оч хорошую текучесть,

Думаю, что выражу всеобщее мнение: большое спасибо Тунгусу-74 (имени, к сожалению, не знаю) за создание такой важной и нужной темы.
Скоро подготовлю свои подробные вопросы и приду в тему.
С уважением,
Антон.

А можно подробно описать процесс пайки - как для дураков, а то советов много, но все как то по-разному и картинки четкой не вырисовывается. Паяю алюминий и медь (провода). Где то пишут, что нельзя, где то что можно. Да и то как паяю тоже у меня вопросы вызывает: канифоль у меня в куске. Просто опускаю в нее кончик провода, паяльником втапливаю его в нее, затем канифоль счищаю ножом с провода и паяю оловом. Все так или все не так?
http://karopka.ru/forum/forum263/topic11767/ - Месть королевы Анны
http://karopka.ru/forum/forum263/topic15279/ - Летучий голландец
http://karopka.ru/forum/forum263/topic16531/ - Харон
http://karopka.ru/forum/forum263/topic12791/ - Черная Жемчужина
Счищать канифоль с провода не нужно. Обычно макаю провод паяльником в канифоль и потом залуживаю оловом. Сейчас много оловяных нитей уже внутри с канифолью идет. намного проще. Сразу залуживаешь провод. Алюминий пробовал паять, но результат не понравился. Читал что нужно капнуть масла на место пайки и затем зачищать поверхность и не убирая масла, лудить место пайки. Типа масло не дает алюминию окисляться. нужно еще подбирать мощность паяльника в зависимости от размера детали. Иначе будет недодгрев и олово ложится кусками. Обязательное правило- перед пайкой облудить(покрыть тонким слоем олова) обе детали. В советское время использовали таблетки аспирина вместо кислоты. Но они и вонючие просто капец.
л

А за 40+ лет вообще паять не умею. Пробововал - получается отвратно. Мне уже поздно?
В этом деле -только практика. Терпение.Руки не опускать и верить в себя.Всё получится в любом возрасте.Александр Семенов написал(а):Пробововал - получается отвратно.
Можно конечно.Анатолий Печников написал(а):А можно подробно описать процесс пайки - как для дураков, а то советов много, но все как то по-разному и картинки четкой не вырисовывается.
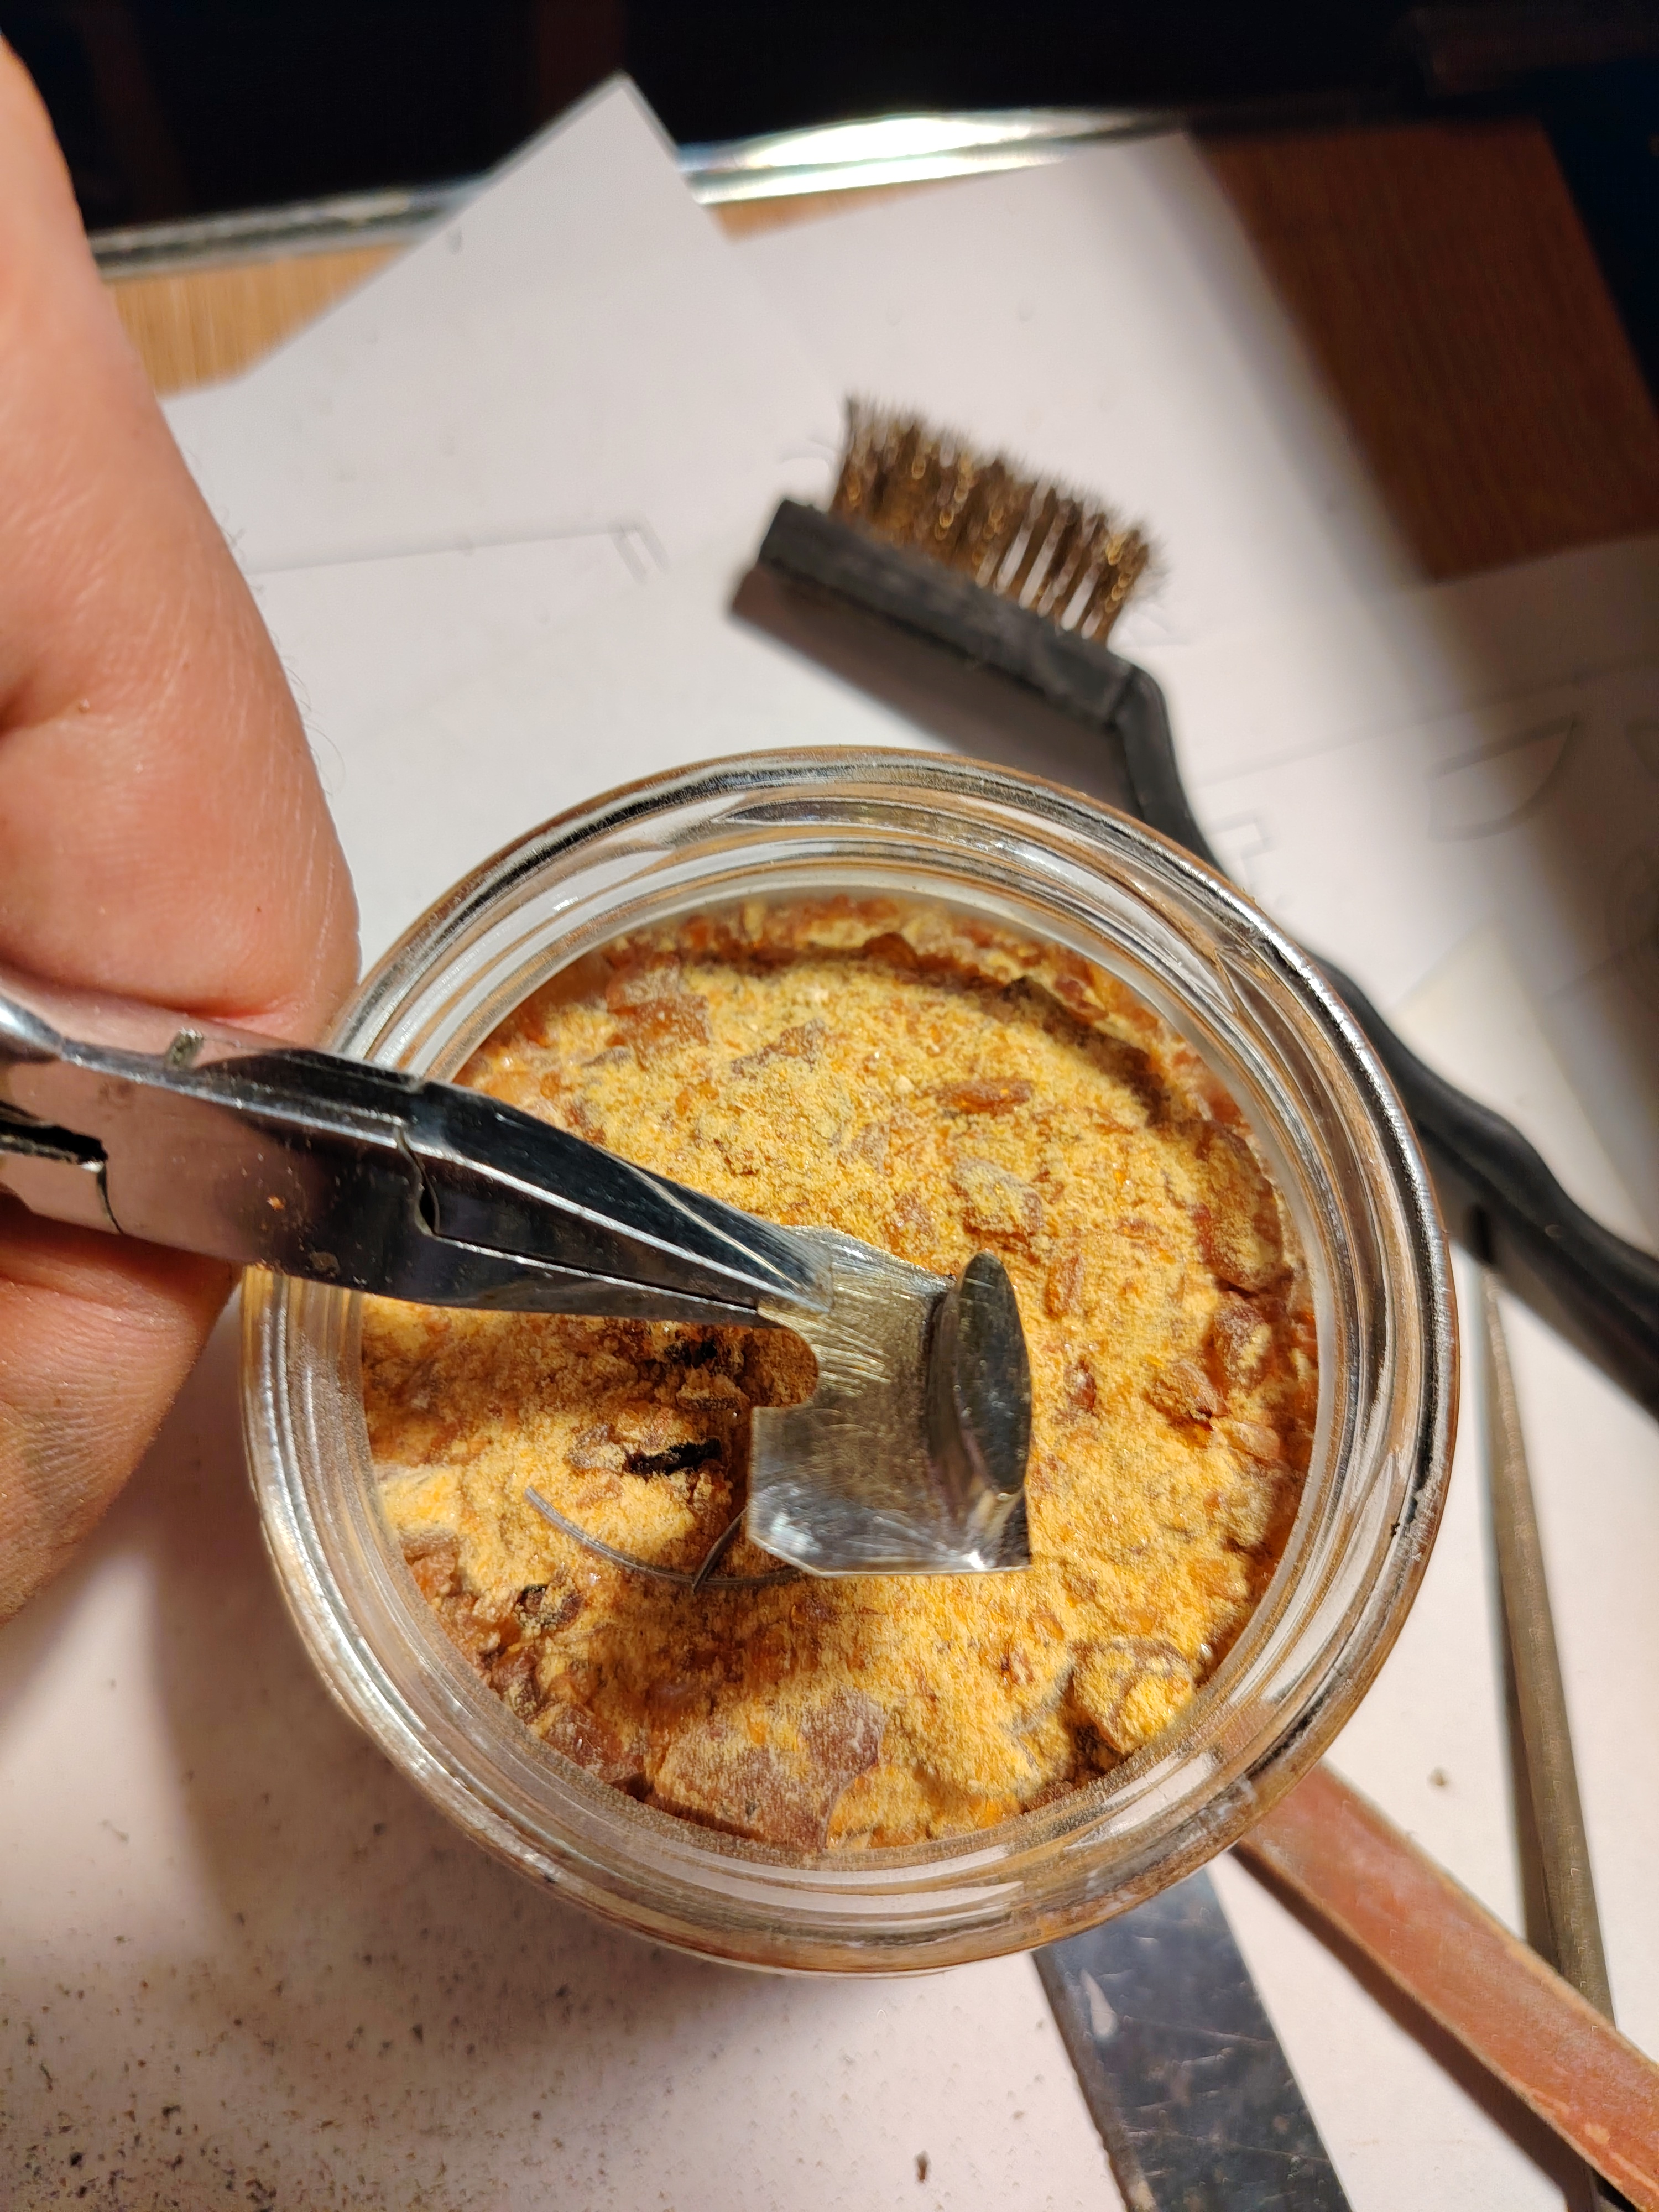
- Вот детали. Для сравнения, сверху слева как есть. Остальные зачищены от окислов.
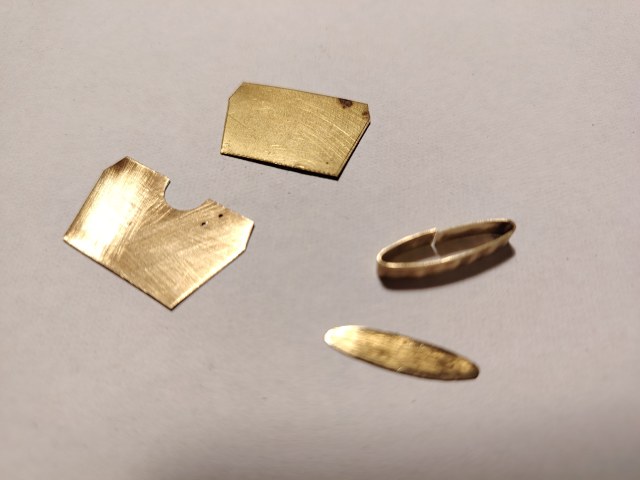
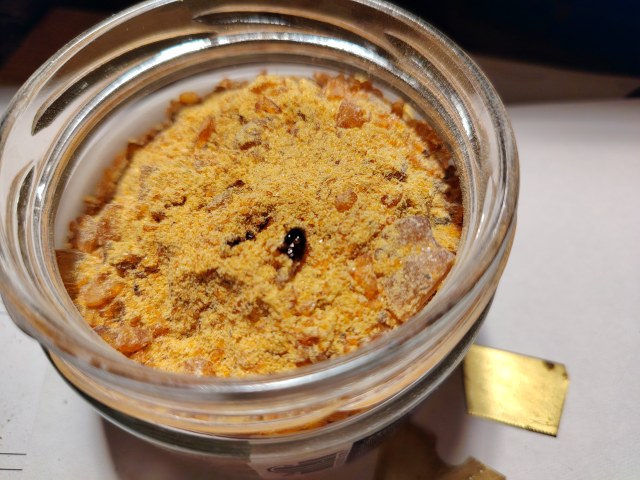
- Канифоль. Это тоже слабая кислота. У меня старая, еще советская.Та что сейчас продается, пахнет кислятиной. Неприятно. Но по большому счету ни какой разницы.
- Наносим канифоль на место которое предполагается паять. Окунанием, либо вместе с паяльником впаиваем в канифоль, если она куском. Разгоняем ее по детали.
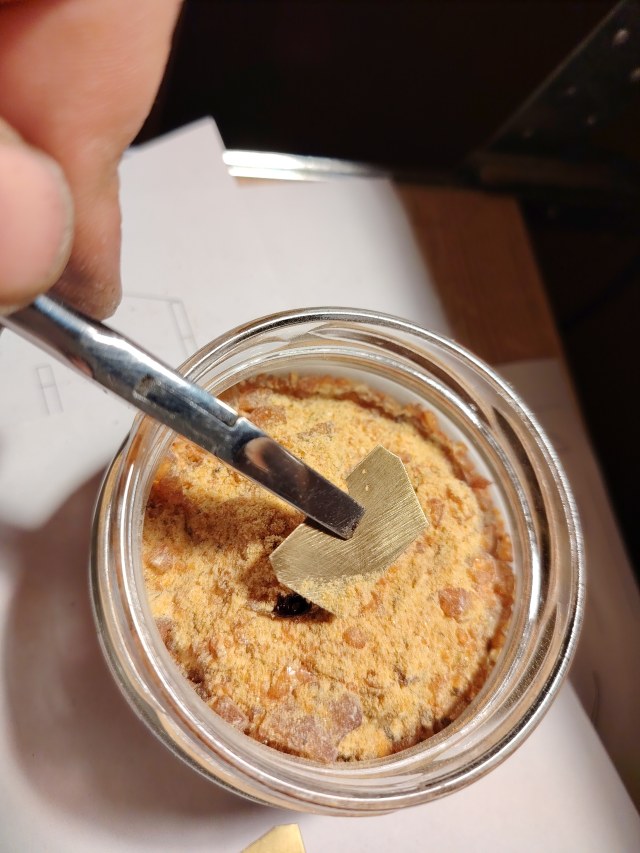
- Жалом берется капелька припоя и разглаживаем ее по детали. Прямо поверх канифоли. Ни чего счищать не надо. На снимке специально нанес погуще, т.к. деталь бликует. В идеале чем меньше припоя и флюса тем лучше.
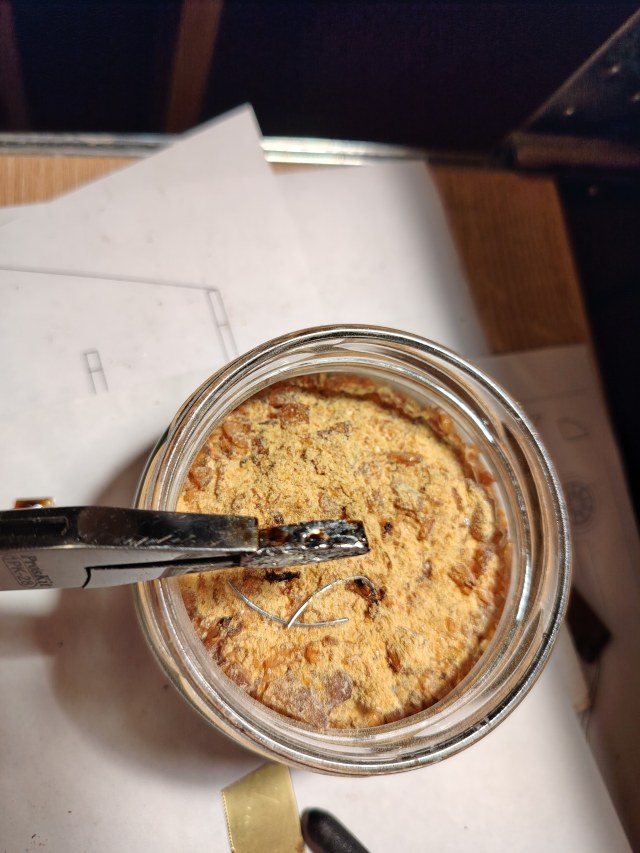
- Тоже самое делается с остальными деталями. Они накладываются друг на друга.Паяльником берется еще немного припоя и он наносится в место соединения. Можно с канифолью. (Сначала в припой, затем в канифоль, затем на детали).
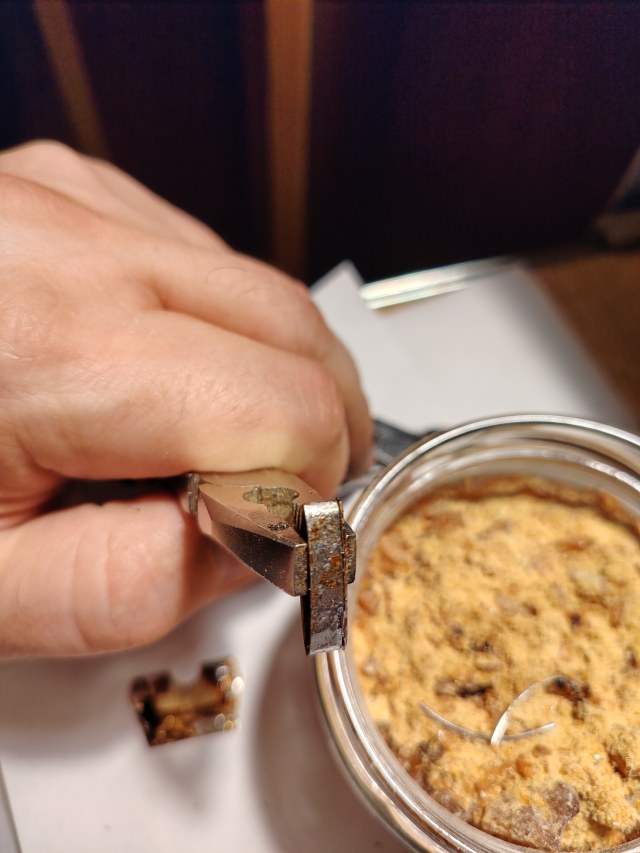
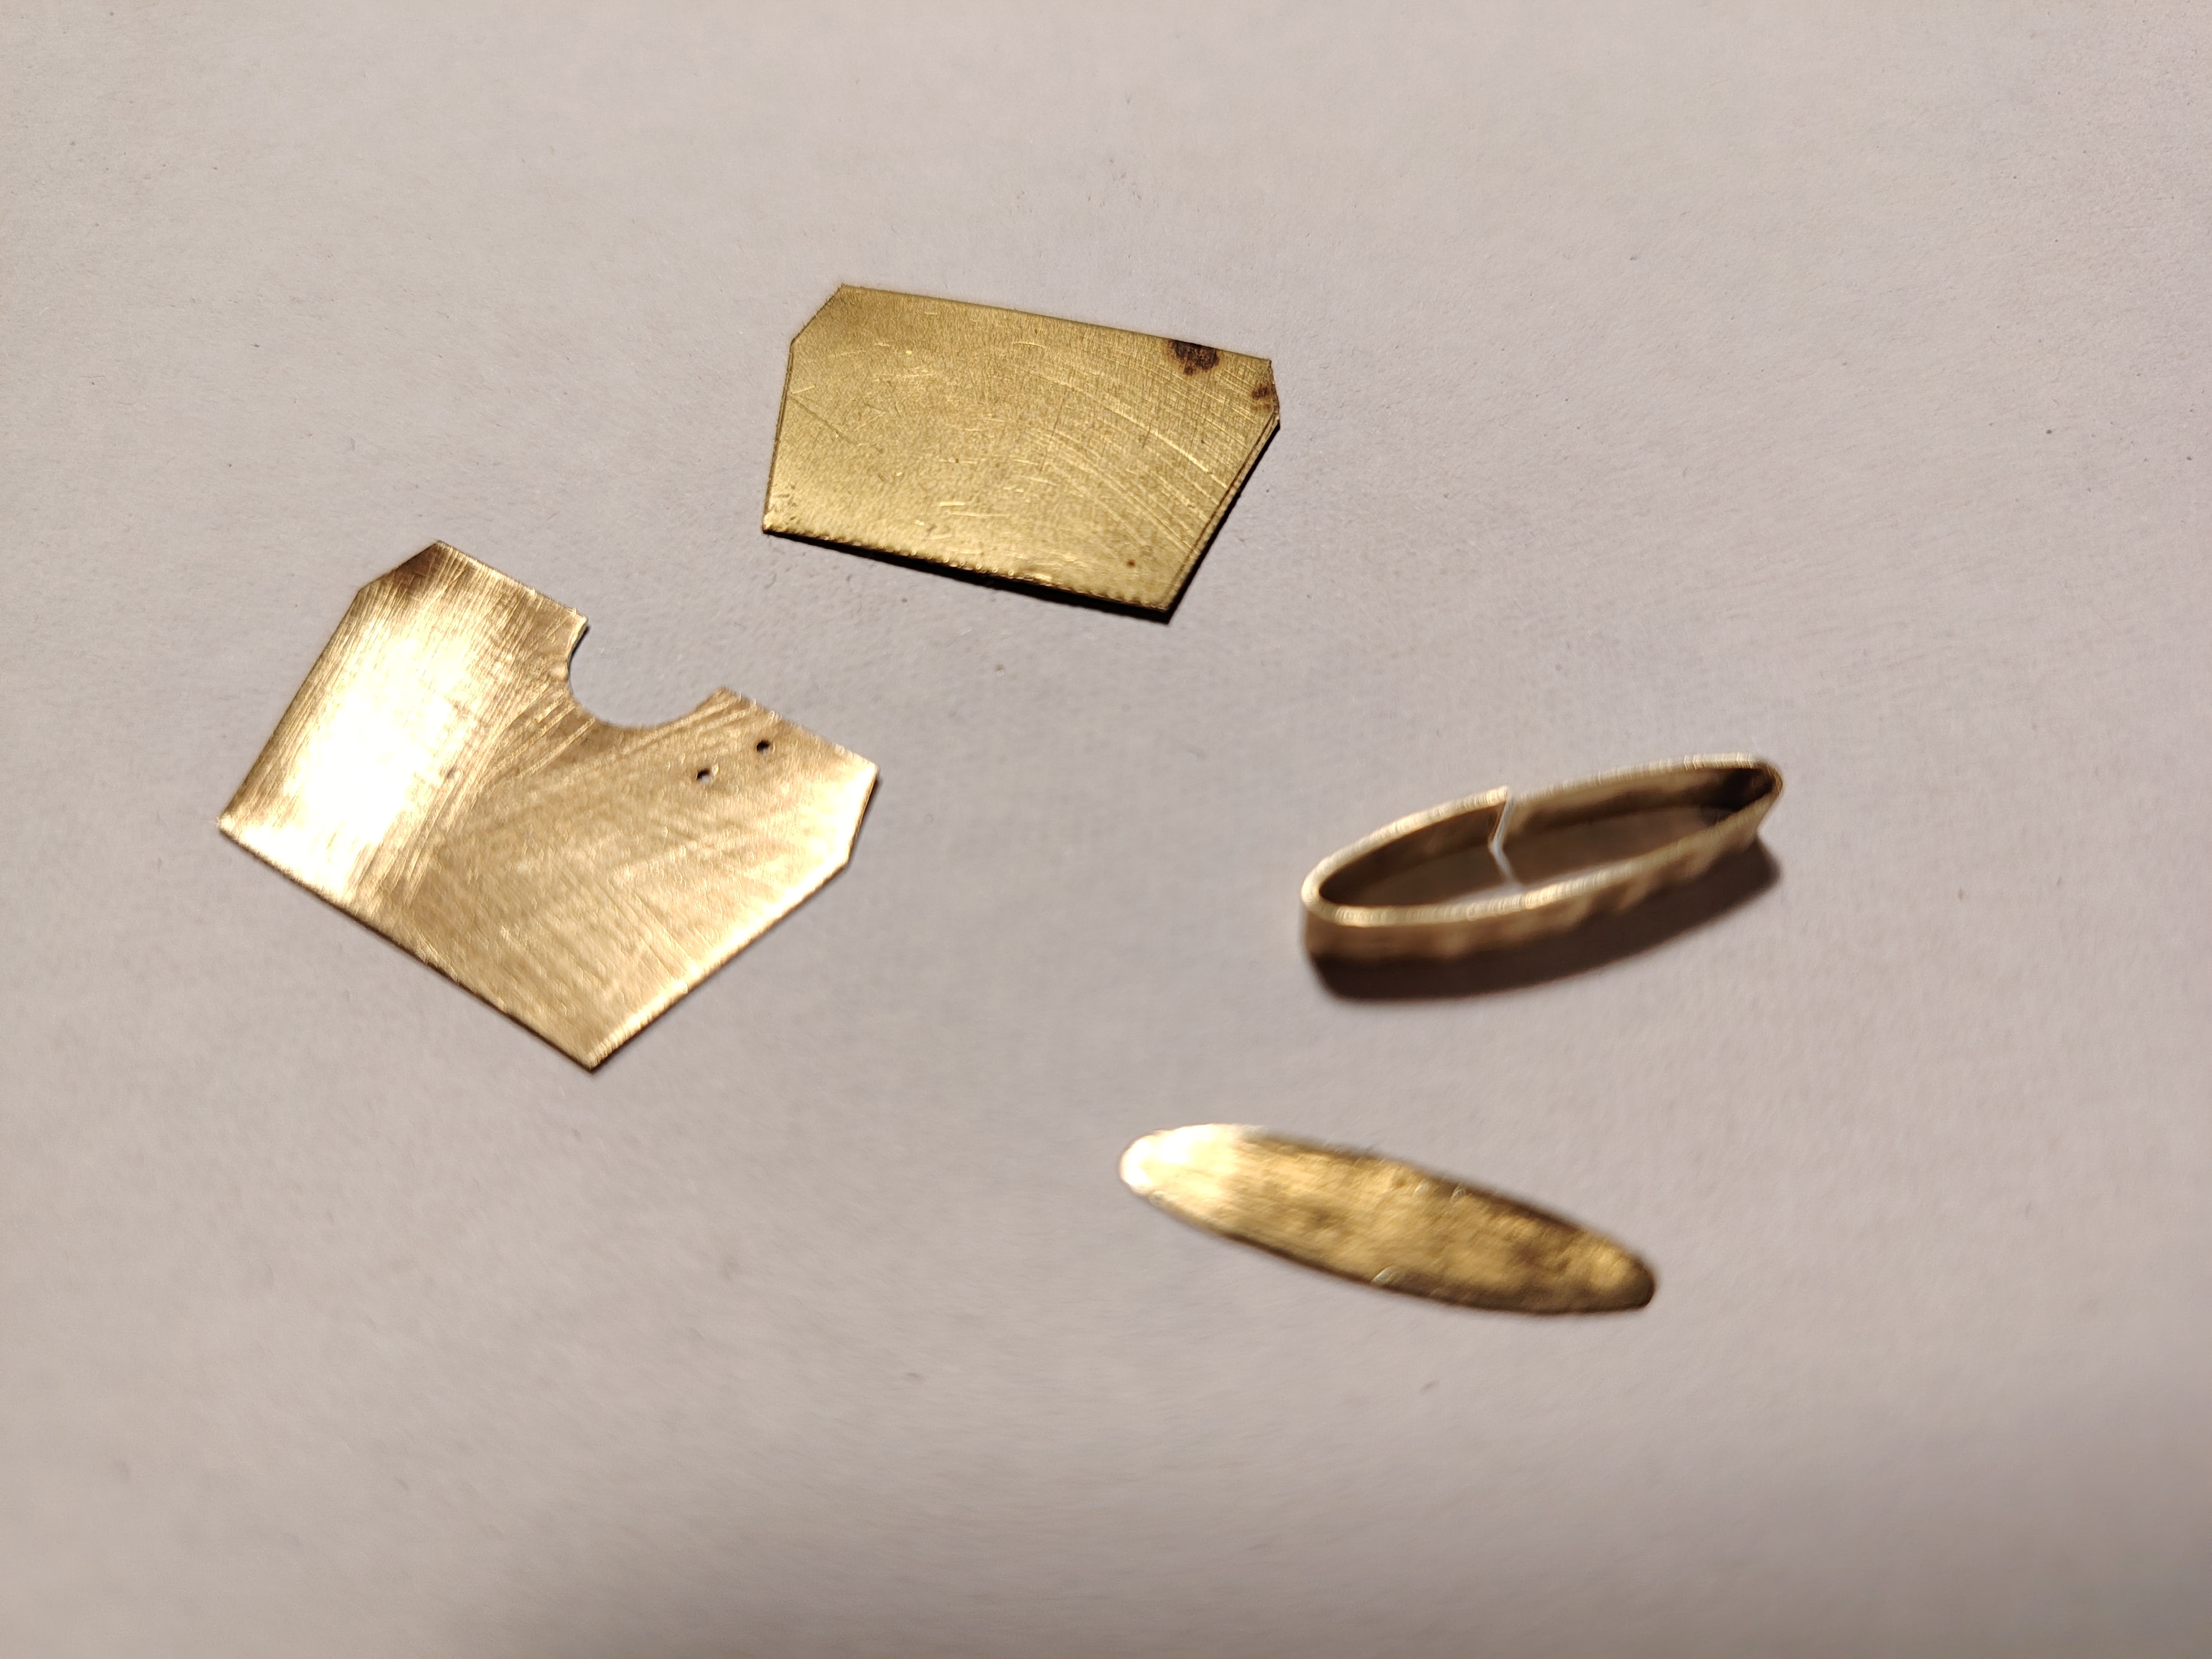

Продолжение.
Соединенные детали.

 Всё. Детали зачищаются от остатков припоя и флюса.
спасибо. Смысл ясен
http://karopka.ru/forum/forum263/topic11767/ - Месть королевы Анны
http://karopka.ru/forum/forum263/topic15279/ - Летучий голландец
http://karopka.ru/forum/forum263/topic16531/ - Харон
http://karopka.ru/forum/forum263/topic12791/ - Черная Жемчужина

В сухой канифоли лужу только паяльник,а для пайки пользуюсь исключительно жидкими флюсами типа ФКТС или ЛТИ(сильный флюс с которым можно залудить не только латунь и медь)для пайки проволочек подойдет и КСП.С жидкими флюсами пайка гораздо аккуратней и проще.Если что паяю лет так пятьдесят,из них 10 лет по молодости профессионально на Краснодарском ЗИП-е.

тоже стал баловаться паяльничеством и мне это нравится всё больше и больше! - открывает невиданные ранее возможности (клей всё-таки держит хуже, чем припой).
Хочется купить паяльную станцию или хотя бы паяльник с регулировкой температуры, чтоб была возможность пользоваться припоями с разной температурой плавления. А то пока вот эту рамку паял - несколько раз из-за перегрева всё разваливалось. Дошло конечно в процессе, что надо добавлять теплосъемник (в моем случае это был молоточек на 100г), но это не всегда удобно

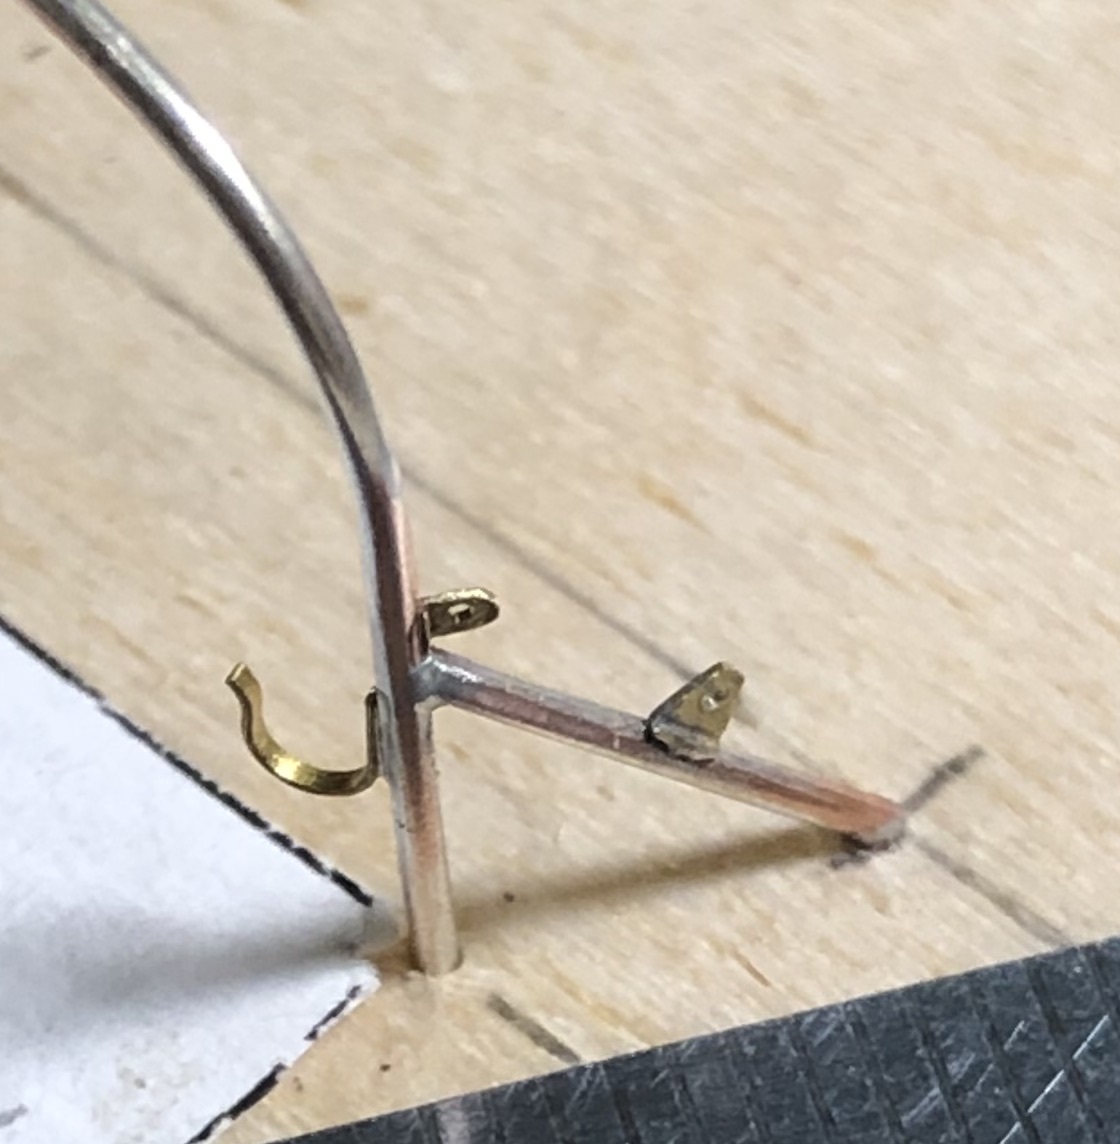
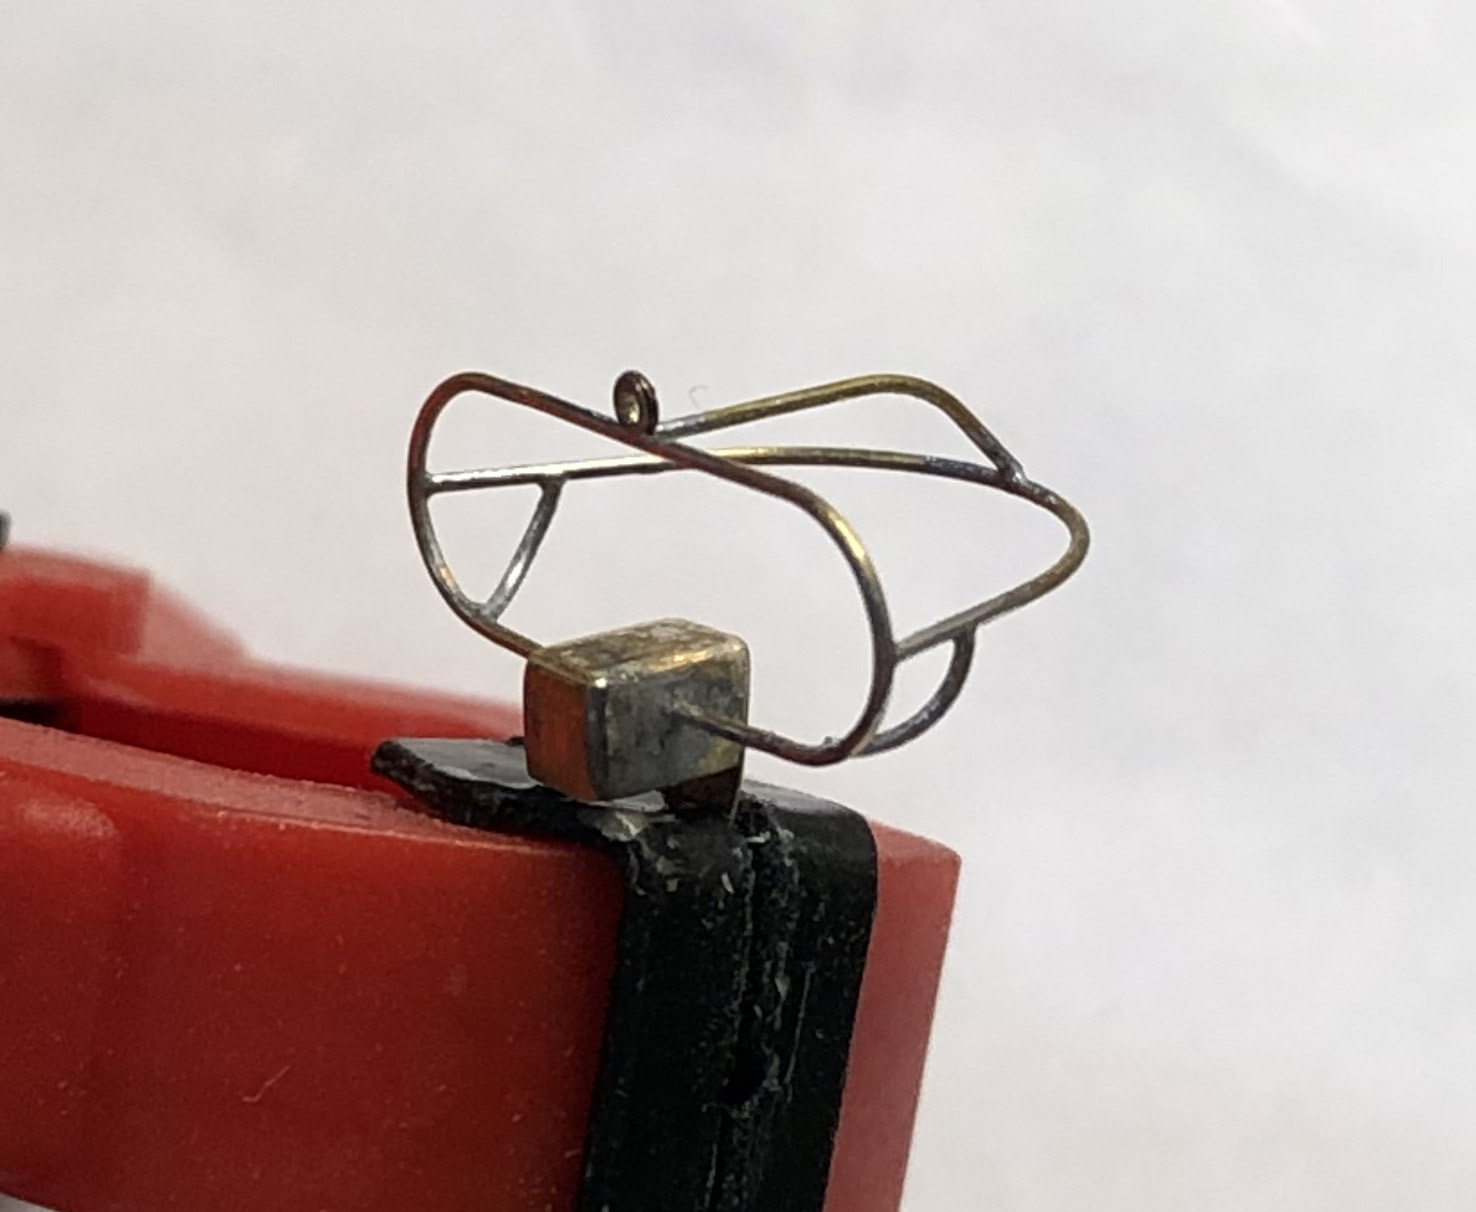
паяю каким-то флюсом из шприца и паяльной кислотой. Обычной кальфолью - как-то не зашло
Из современных не нашел, но в советское время в промышленности применяли типа крокодилов с медными губками. По сути это и был обычный зажим типа крокодил с приклепанными медными губками. Можно найти из старых запасов или самому сделать.Денис Венедиктов написал(а):Дошло конечно в процессе, что надо добавлять теплосъемник (в моем случае это был молоточек на 100г), но это не всегда удобно
ну мозг подобное сразу придумал, правда про медные губки я бы никогда не догадался, но до реализации руки еще не дошлиDjuzzeppe написал(а):Из современных не нашел, но в советское время в промышленности применяли типа крокодилов с медными губками. По сути это и был обычный зажим типа крокодил с приклепанными медными губками. Можно найти из старых запасов или самому сделать.
За пайку деталей - спасибо!
Я сейчас работаю над моделью Ис-3М. Мне нужно также аккуратно спаять вот такие ограждения для фар, как на этой модели:

Расскажите, пожалуйста, подробно, как это сделать?
Судя по размеру, здесь нужна проволока 0,4мм, верно?
С уважением,
Антон.
Сразу паять танки не надо. Для начала хорошо бы просто спаять вместе две проволочки. 0,4 так 0,4. Если такой нет, на маркетплейсах ее много за копейки. Обращаю внимание,брать надо латунь. Не медь, не сталь, не никель, не мельхиор и упаси бог не алюминий. Только латунь!Антон Р. написал(а):Расскажите, пожалуйста, подробно, как это сделать?

Добрый день всем паяльщикам, умелым и начинающим!
Тоже начинал с канифоли как флюса. На работе использовали канифоль растворённую в спирте.Потом кислотные: аспирин, травлёная кислота. Был ещё флюс красного цвета, но эпизодически использовался, названия и состав не помню.
Сейчас остановился на ортофосфорной кислоте ( покупаю в Чип и Дип). Результатом доволен. Лучше не дышать, при пайке, над деталями. Промываю в содовом растворе до окончания реакции, потом прополаскиваю в воде. Для быстрого высыхания, мелкие детали ещё прополаскиваю в спирте.
Припои использую с разными температурами плавления.
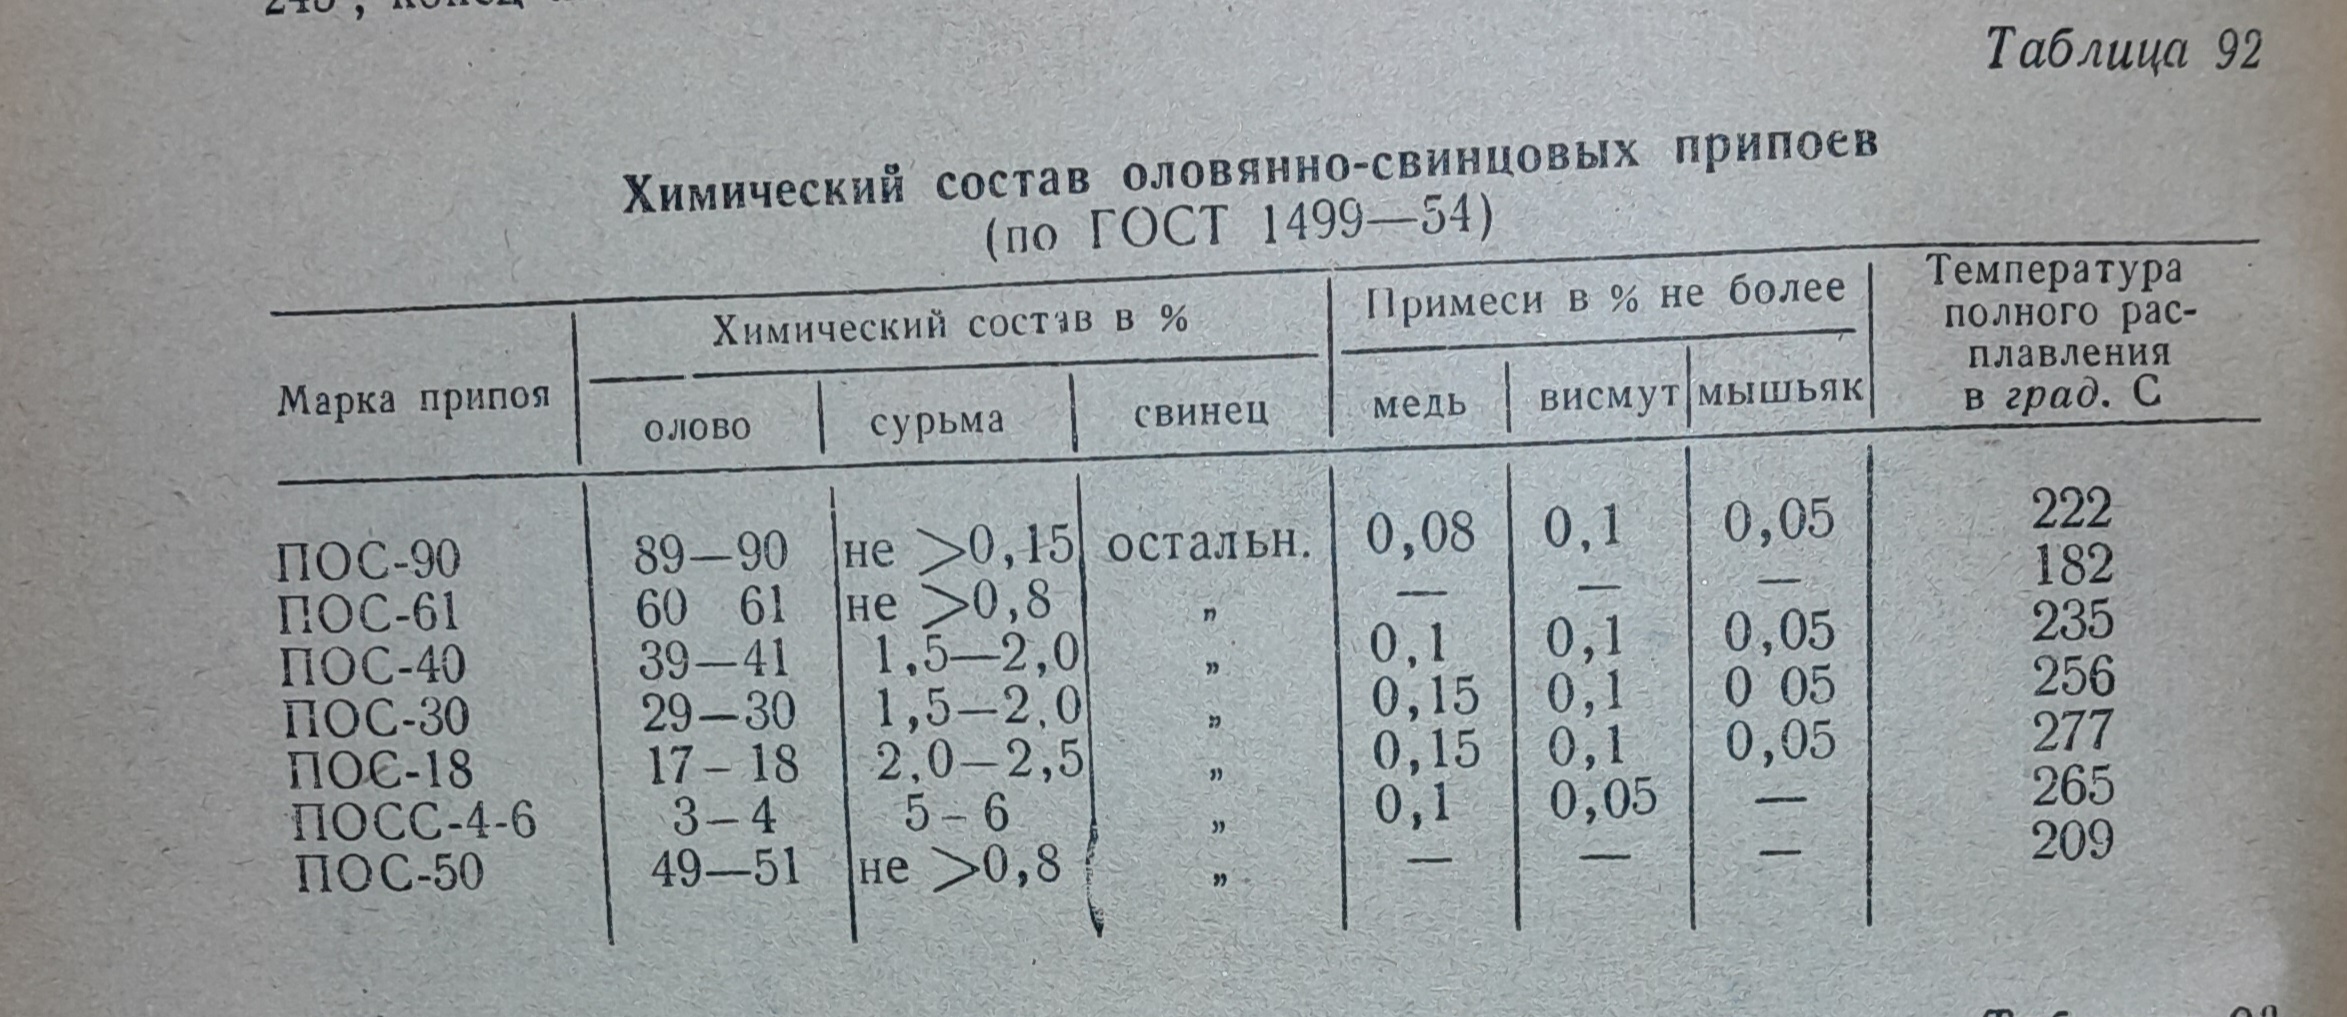 Это если детали находятся рядом и вся конструкция быстро прогревается. Но в основном использую ПОС 61.
Заключительные детали паяю на сплав Розе (температура плавления 60 градусов). Им можно даже олово паять. Но ему обязательно ортофосфорная кислота нужна. Другие флюсы не дают качественного смачивания поверхностей. У меня во всяком случае не получается. Может кто и другими средствами пользуется.
Как нас учили по технологии ремонта:-" ...припой- мужик умный. Течёт туда, где тепло и хорошо подмазано ..." Подмазано флюсом, а Вы о чём подумали? ))
Всем успехов в пайке!
Cada palabra De Dios es la Verdad.
Мы истину забудем слов своих, сменив на дымное звучание иных.
Да, ещё по паяльникам. Прикупил паяльную станцию для мелких деталей. Ещё есть средние паяльники 25Вт. Для крупных деталей 75Вт. И основной рабочий 40Вт.
 жало проточено под мелкие детали. Кстати, на паяльной станции жало тоже заменил на медную проволоку 2мм.
Cada palabra De Dios es la Verdad.
Мы истину забудем слов своих, сменив на дымное звучание иных.
Есть медная 0,4.Тунгус-74 написал(а):Сразу паять танки не надо. Для начала хорошо бы просто спаять вместе две проволочки. 0,4 так 0,4. Если такой нет, на маркетплейсах ее много за копейки. Обращаю внимание,брать надо латунь. Не медь, не сталь, не никель, не мельхиор и упаси бог не алюминий. Только латунь!
Только что заказал также и латунную тоже.
С уважением,
Антон.
У меня тоже сороковка основной для работы. Жало обычно делаю сам . Отрезаю полоску от медного листа и затачиваю как отвертку. На мой взгляд это самая удобная форма чтобы подлезать куда то и паять плоские швы.deLoro написал(а):Прикупил паяльную станцию для мелких деталей. Ещё есть средние паяльники 25Вт. Для крупных деталей 75Вт. И основной рабочий 40Вт.


Хорошо бы)Тунгус-74 написал(а):Надо ли на конкретном примере показать основные принципы?
Хорошо так хорошо.Игорь написал(а):Хорошо бы)
Давно была мысль сделать испанскую бронемашинку UNL-35, вот на ней и попробую. Благо она простенькая.
Поиск информации, изучение матчасти и т.п., оставим за скобками, как не относящийся непосредственно к работе. Эти моменты каждый решает строго индивидуально, поэтому будем считать что это всем и так понятно. Поэтому...
Сделал 3Д модель бронекопуса и башни в СолидВорксе.
 Затем развернул модель на плоскость и получил развертки деталей. Все это скомпоновал на лист А4 (продублировав несколько раз) и распечатал один к одному. Вот что получилось.

Наверное скажу прописные истины, но возможно кому то пригодится. При разработке разверток надо учесть несколько моментов.
Момент первый. На модели как и на настоящей бронемашине материал имеет определенную толщину. В моем случае это 0,3 мм. Вроде бы, кажется что это совсем незначительная величина, рекомендую не пренебрегать ей. Детали моментально убегут и замучаетесь потом подгонять их. Обязательно надо делать отступы на толщину металла.
 Момент второй. Необходимо сделать развертки таким образом, чтобы потом по возможности паять только изнутри и чтобы как можно меньше резать детали. И желательно не делать очень глубоких сгибов.
Поясню. Лист всегда предпочтительно гнуть зажав его в плоскопараллельных деталях. Тогда линия сгиба будет ровной. В 90% случаев гнут в тисках. А так как высота губок у тисков не очень высокая, то деталь может упрется не дойдя до линии сгиба. (наверное не понятно объясняю?).
Момент третий. Когда проектируете нечто типа корпуса бронемашины, танка и тому подобной фигуры а-ля ящик, борт всегда надо делать выше крыши если это отдельные детали. Крыша должна вкладываться в корпус.
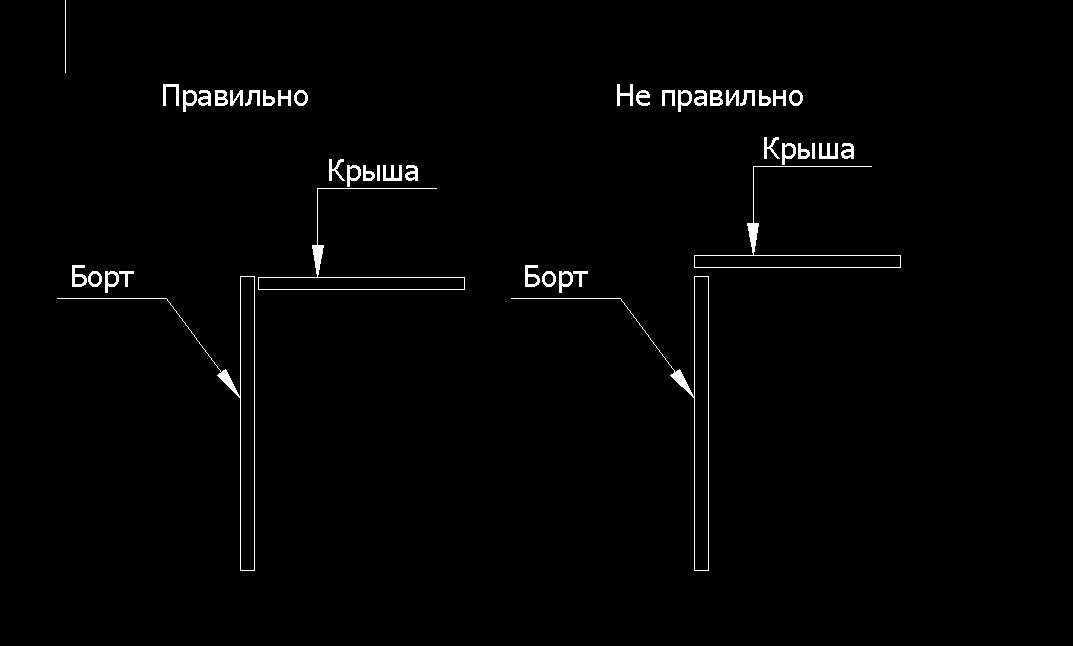 И последнее. На стадии разработки шаблонов необходимо сразу определиться какую модель вы делаете. С открывающимися элементами или глухую.
Чем хорош металл, в нем можно сделать подвижным все что угодно. И это не отвалится после трех раз. Поэтому я сразу заложил в детали места установки петель. Причем петли дал с припуском.
Если же вы собираетесь имитировать дверь или какой то люк на модели накладными деталями, то в этом месте обязательно надо делать отверстия под припойную заклепку. Иначе потом замучаетесь осаждать на плоскость или опаивать по периметру.

Чисто ради любопытства, потому что я этим уже никогда заниматься не буду: а режете ножницами по металлу?